

Toepassing van lasmechanische verwerkingsonderdelen in vacuümkamers voor inspectie
Het kerndoel van het testen van vacuümkamers (zoals thermische vacuümkamers, lagedruktestkamers, heliumtestkamers en ontluchtingstestkamers) is het voltooien van de betrouwbaarheidstests van de luchtdichtheid van het monster, lage druk, thermisch vacuüm, ontluchting, isolatie en lucht- en ruimtevaartomgeving simulatie in een gesloten onderdrukomgeving; Het las- en bewerkingssamenstel is het dragende en afdichtende kernonderdeel van het vacuümkamerlichaam, de watergekoelde mantel, de flens, de pijpleiding, de beugel en het armatuur. De luchtdichtheid van de lasnaad, de lage gasemissie en de nauwkeurigheid van de nabewerking zijn de eerste indicatoren.
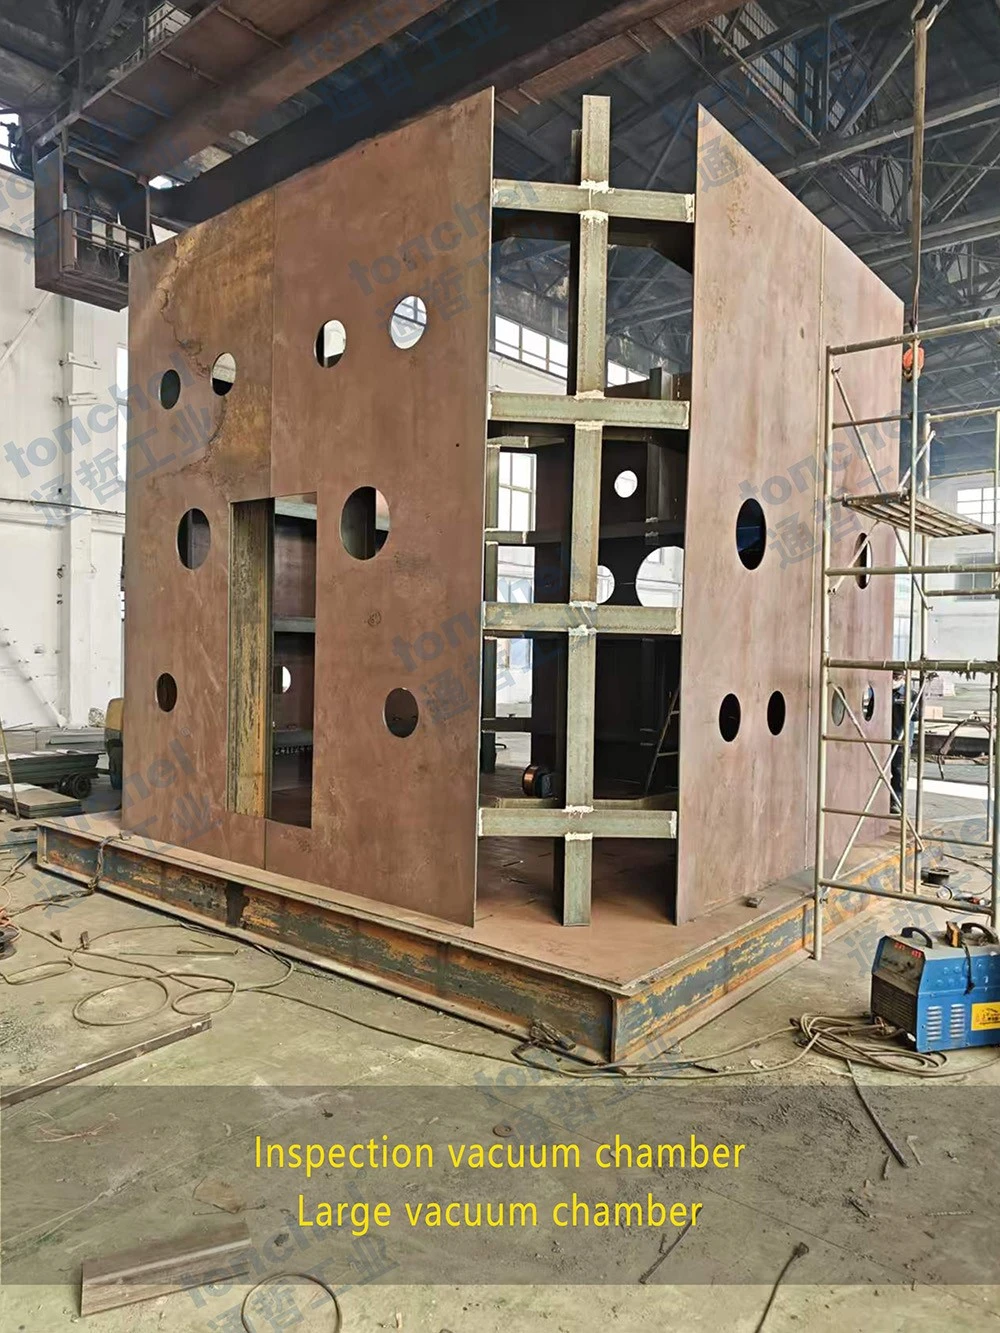
De schaal wordt uit plaatstaal gesneden → in vorm gelast → spanningsvrij na het lassen → CNC-precisiebewerking van afdichtingsoppervlakken, flensgaten, raamgaten, pomppoorten en sensortoevoergaten.
-Materialen: 304L/316L roestvrij staal (gemiddeld hoog vacuüm, heliumdetectie), 6061 aluminiumlegering (lichtgewicht, halfgeleiderdetectiekamer); Roestvrij staal en titaniumlegering met lage precipitatie zijn geselecteerd voor UHV-bedrijfsomstandigheden met ultrahoog vacuüm.
-Proces: TIG-argonbooglassen, laserafdichtingslassen, elektronenstraallassen; Doorlopende afdichtingslas met volledige penetratie, waardoor microporiën en onvolledige versmelting worden geëlimineerd; Warmtebehandeling na het lassen wordt gebruikt om spanning te verlichten, gevolgd door het machinaal bewerken van afdichtingsgroeven en flensoppervlakken om vlakheid en parallelliteit te garanderen en om overmatige vervorming en lekkage onder negatieve druk te voorkomen.
-Gebruik: thermisch vacuümtesten van lucht- en ruimtevaartcomponenten, lagedrukontladingstests van elektronische componenten, heliumlekdetectie van batterijen/afdichtingen en testen van materiaalvrijgave.
Lassen van gevormde watergekoelde sandwichplaten, precisiebewerking van stromingskanaalinterfaces na het lassen, geïntegreerd op cabinewanden, cabinedeuren en koelplaatplaten; Gebruikt voor temperatuurregeling in hete vacuümkamers, het onderdrukken van ontluchting van de kamerwand, het stabiliseren van de monstertemperatuur en het vermijden van temperatuurafwijkingsinterferentie met detectiegegevens.
Flens blanke lascomponenten → CNC frezen van afdichtingsgroeven, boutgaten en positioneringsaanslagen; Inclusief CF-flens, KF-flens, ISO grote flens, elektrodetoevoerflens en optische vensterflens.
Vacuümpijpleidingen, ellebogen, gasverzamelspruitstukken, machinaal bewerkte eindvlakken en groeven na het lassen; Gebruikt voor uitlaatcircuits, heliumtracercircuits en opblaascircuits; De lekkagesnelheid van pijpleidinglassen bepaalt rechtstreeks de ondergrens van lekdetectie.
Lassen van structurele componenten + machinale positionering van benchmarks, installatiegaten; Gebruikt voor het bevestigen van proefstukken (luchtvaartgietstukken, sensoren, batterijpakketten, afgedichte schalen); Vereist lage uitlaatgassen, niet-magnetische, stabiele afmetingen en geen vervuiling van de cabineomgeving.
De cabinedeur is een drukdragend dunwandig gelast onderdeel, met een nauwkeurig bewerkt afdichtingsoppervlak na het lassen; Het veelvuldig openen en sluiten van heliuminspectieboxen en luchtdichtheidstestkamers wordt veel gebruikt, en voor lassen zijn hoge vermoeiingsprestaties vereist.